
Prispevki
Spajkanje in spajkalnik: vodnik za elektroniko

Kaj je spajkanje?
Spajkanje je postopek, pri katerem dva kovinska dela trajno povežemo s staljeno zlitino z nižjim tališčem, imenovano spajka. Spajka se stopi, zateče v stik in po ohladitvi ustvari električno prevodno ter mehansko trdno povezavo. V elektroniki je spajkanje temeljna veščina za sestavljanje vezij, popravila naprav in izdelavo lastnih projektov.
Za razliko od varjenja se pri spajkanju osnovna materiala ne stopita – stopi se le spajka. Zato je postopek nežnejši do občutljivih komponent in obvladljiv že z razmeroma poceni opremo. Če šele začenjate z elektroniko, si oglejte tudi naš vodnik o uporih in prototipni plošči.
Mehko in trdo spajkanje: kakšna je razlika?
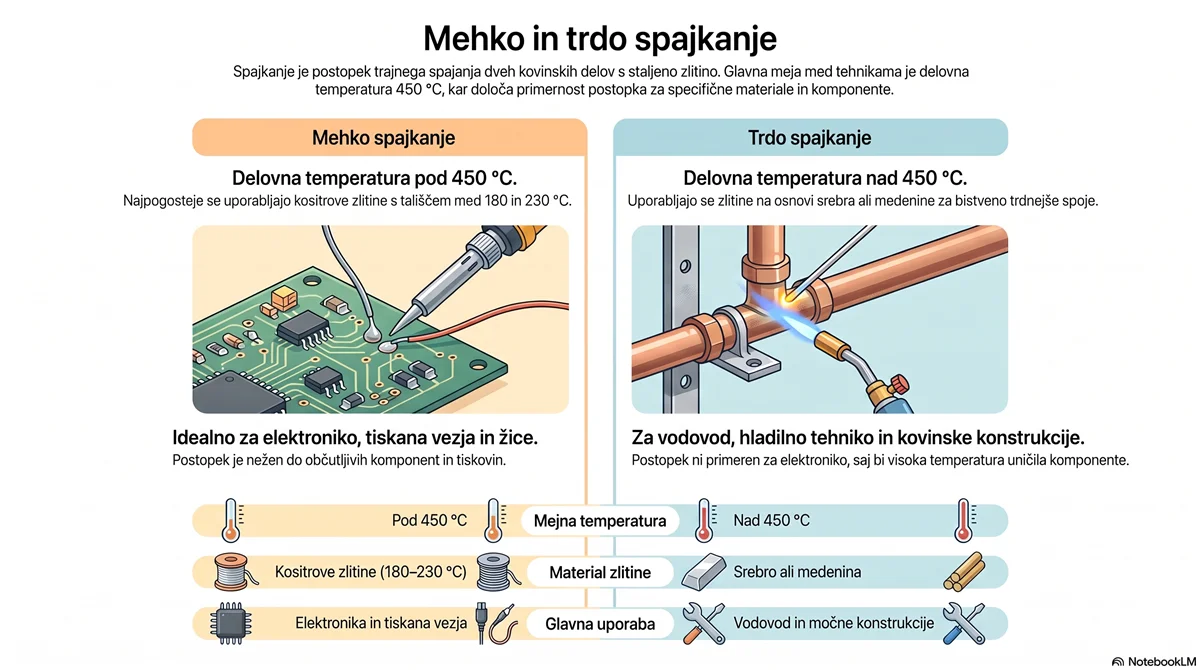
Mehko spajkanje (pod 450 °C) se uporablja v elektroniki, trdo spajkanje (nad 450 °C) pa v vodovodni tehniki.
Glede na delovno temperaturo ločimo dve glavni vrsti spajkanja, meja med njima je pri približno 450 °C.
Mehko spajkanje poteka pod 450 °C in je daleč najpogostejše v elektroniki. Uporablja kositrove zlitine, ki se stopijo med 180 in 230 °C, ter je primerno za tiskana vezja, žice in občutljive komponente. Vsa spajkanja, opisana v tem vodniku, spadajo sem.
Trdo spajkanje poteka nad 450 °C in uporablja zlitine na osnovi srebra ali medenine. Daje bistveno trdnejše spoje in se uporablja v vodovodni napeljavi, hladilni tehniki in pri kovinskih konstrukcijah – ne pa v elektroniki, saj bi tako visoka temperatura uničila komponente.
Spajkalnik in spajkalna postaja
Osnovno orodje za spajkanje je spajkalnik – ročnik z grelnim elementom in zamenljivo konico, ki se segreje na delovno temperaturo. Preprosti spajkalniki z močjo 30–60 W in fiksno temperaturo zadostujejo za občasna dela in debelejše spoje.
Za redno delo z elektroniko je boljša izbira spajkalna postaja z nastavljivo temperaturo, kot je postaja SS-936D z LED-zaslonom. Ta drži konico na stabilni, nastavljeni temperaturi in ji ob dotiku spoja hitro nadomesti izgubljeno toploto. Rezultat so čistejši spoji, manj poškodovanih komponent in manj utrujajočega dela.
Digitalna ali analogna postaja?
Pri analognih postajah temperaturo nastavljate z gumbom, so cenejše in preproste. Digitalne postaje temperaturo prikazujejo na zaslonu in jo držijo natančneje, kar je pomembno pri brezsvinčeni spajki in SMD-komponentah. Za resnejše delo priporočamo digitalno postajo z regulacijo temperature.
Kako izbrati spajkalnik za elektroniko?
Pri izbiri spajkalnika za elektroniko so pomembni trije dejavniki: regulacija temperature, moč in konica. Regulacija temperature je najpomembnejša – brez nje konica niha in spoji so nezanesljivi. Moč med 40 in 80 W je primerna za večino dela; višja moč ne pomeni višje temperature, ampak hitrejše nadomeščanje toplote pri večjih spojih. Konica naj bo tanka in šilasta za natančno delo ter zamenljiva, saj se s časom obrabi.
Za začetnika je najboljša izbira cenovno dostopna spajkalna postaja z nastavljivo temperaturo. Če potrebujete le občasno orodje za debelejše spoje in žice, zadošča močnejši spajkalnik brez regulacije, na primer model LS916 60W. Celotno ponudbo najdete v kategoriji spajkalniki in spajkalne postaje.
Pri kateri temperaturi spajkate elektroniko?
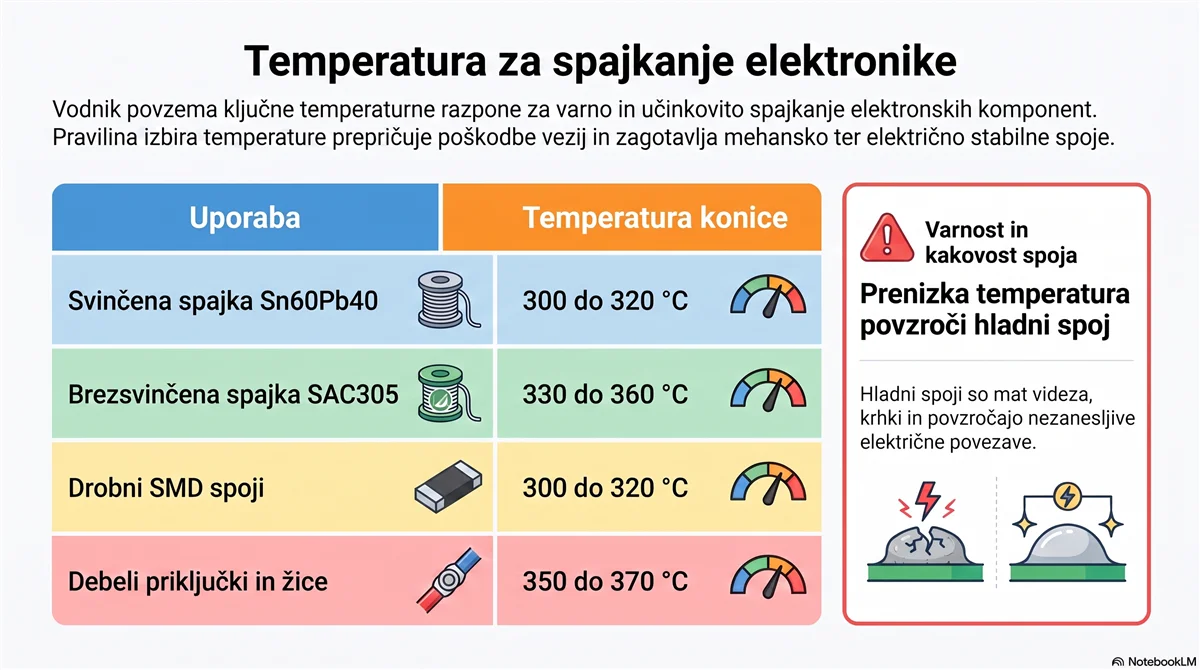
Priporočena temperatura konice za različne vrste spajke in spojev.
Za večino spajkanja elektronike je primerna temperatura konice med 300 in 350 °C. To je dovolj, da se spajka hitro stopi in zateče, a ne toliko, da bi pregrela komponento ali odlepila bakreno površino s tiskanine.
Svinčena spajka se obdela pri nižji temperaturi, običajno okoli 300–320 °C. Brezsvinčena spajka ima višje tališče, zato potrebuje višjo konico, tipično 330–360 °C. Cilj je vedno najnižja temperatura, pri kateri spoj nastane v eni do dveh sekundah.
| Uporaba | Priporočena temperatura konice |
|---|---|
| Svinčena spajka (Sn60Pb40) | 300–320 °C |
| Brezsvinčena spajka (SAC305) | 330–360 °C |
| Drobni SMD-spoji | 300–320 °C |
| Debeli priključki in žice | 350–370 °C |
Prenizka temperatura je pogosto večja težava kot previsoka: spajka se ne zateče pravilno in nastane hladni spoj z mat, zrnatim videzom, ki je mehansko šibek in električno nezanesljiv. Previsoka temperatura pa poškoduje komponente in skrajša življenjsko dobo konice.
Spajka, žica in pasta za spajkanje
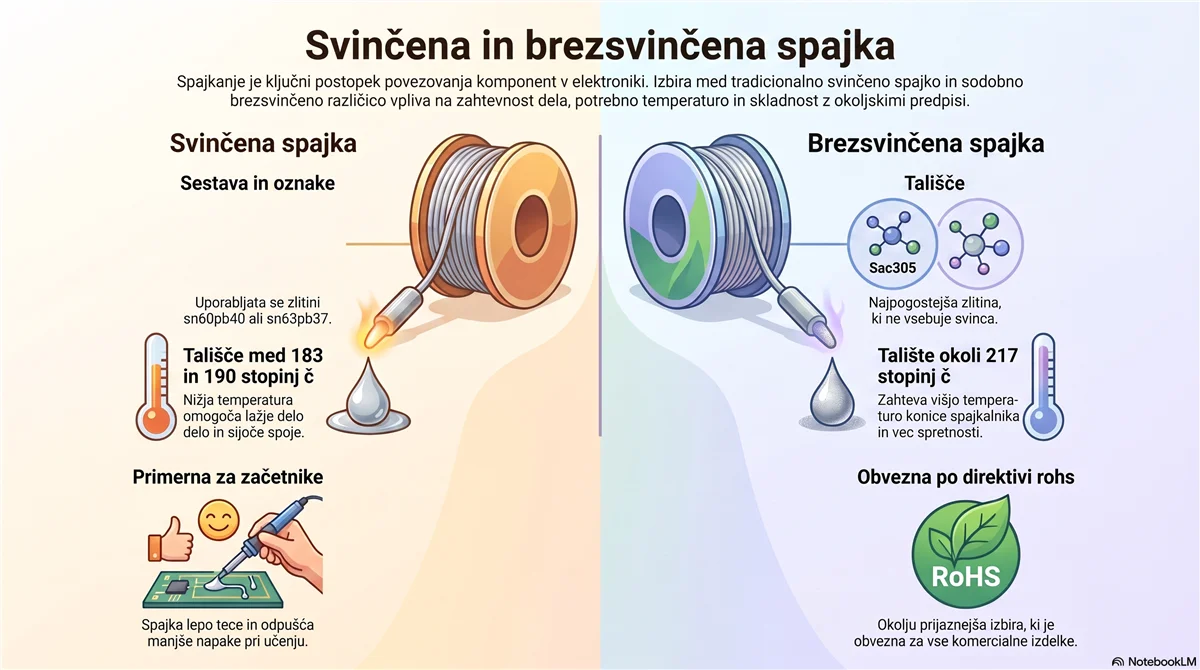
Svinčena spajka je prijaznejša do začetnikov, brezsvinčena je obvezna po direktivi RoHS.
Spajka je zlitina, ki tvori spoj. V elektroniki se uporablja v obliki tanke žice z jedrom iz fluksa, tako da fluks pri segrevanju samodejno steče na spoj.
Za ročno spajkanje elektronike je najbolj uporabna žica premera 0,5–0,8 mm – tanjša za drobne SMD-spoje, debelejša za priključke in žice. Pasta za spajkanje, na primer Flux XG50, je mešanica drobnih kroglic spajke in fluksa; nanaša se s šablono ali brizgo in se uporablja predvsem pri SMD-montaži z vročim zrakom ali reflow-pečjo.
| Vrsta spajke | Tališče | Za koga |
|---|---|---|
| Svinčena (Sn60Pb40 / Sn63Pb37) | 183–190 °C | Začetniki – lepo teče, odpušča napake |
| Brezsvinčena (SAC305) | ~217 °C | Komercialni izdelki (RoHS), zahtevnejše delo |
Svinčena spajka lepo teče in je prijazna do začetnikov. Brezsvinčena spajka je okolju prijaznejša in v komercialnih izdelkih obvezna po direktivi RoHS, a zahteva višjo temperaturo in nekoliko več spretnosti.
Fluks: zakaj ga potrebujete
Fluks je kemično sredstvo, ki med segrevanjem odstrani oksidno plast s kovinskih površin in prepreči novo oksidacijo. Brez fluksa se spajka ne bi zatekla, ampak bi se kepičila in tvorila slabe spoje.
Žica za spajkanje ima fluks že v jedru, zato za večino dela dodaten fluks ni potreben. Pri popravilih, brezsvinčeni spajki in SMD-delu pa dodatni fluks v obliki peresa, paste ali gela močno olajša delo. Najpogostejši je kolofonijski (rosin) fluks; za občutljivo elektroniko so priljubljene različice »no-clean«, ki ne zahtevajo čiščenja ostankov.
Spajkanje po korakih: osnovna tehnika
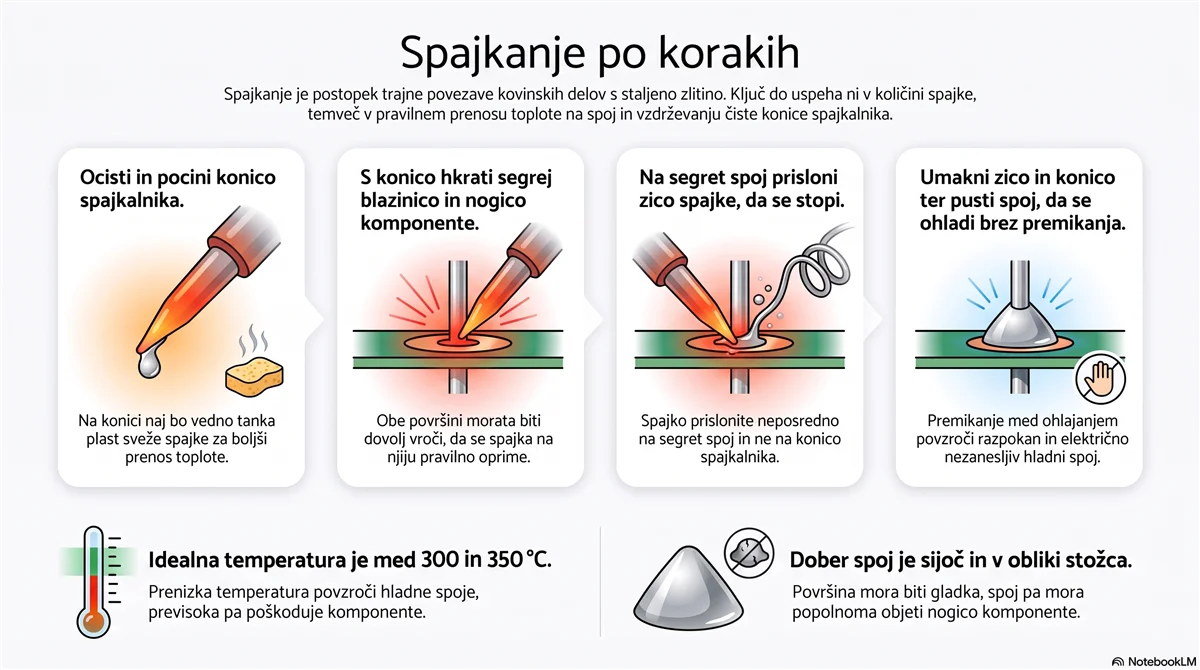
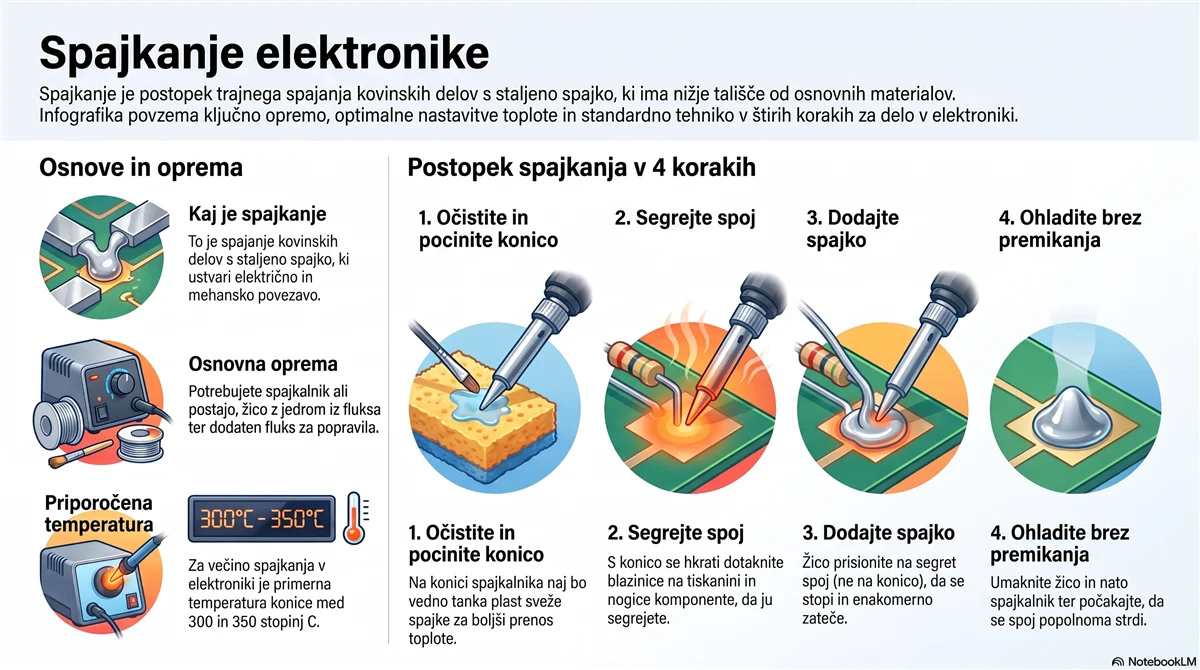
Osnovna tehnika spajkanja v štirih korakih za čist in zanesljiv spoj.
Dobrega spoja ne naredi veliko spajke, ampak pravilen prenos toplote. Postopek za klasičen THT-spoj je preprost:
- Očistite in pocinite konico spajkalnika – na njej naj bo tanka plast sveže spajke.
- S konico se hkrati dotaknite blazinice na tiskanini in nogice komponente, da oboje segrejete.
- Po približno eni sekundi na segret spoj (ne na konico) prislonite žico spajke, da se stopi in zateče okoli spoja.
- Umaknite žico, nato konico. Spoj naj se ohladi brez premikanja.
Dober spoj je gladek, sijoč in ima obliko majhnega stožca. Če je mat, okrogel ali kepast, je verjetno hladni spoj – segrejte ga znova in dodajte malo fluksa.
Vzdrževanje konice spajkalnika
Življenjska doba konice je odvisna od nege. Konica naj bo vedno prekrita s tanko plastjo spajke – temu rečemo cinanje. Med delom jo redno brišite ob vlažno gobico ali medeninasto volno, da odstranite ostanke in okside.
Pred odlaganjem spajkalnika konico ponovno pocinite; tako jo zaščitite pred oksidacijo. Pregreta ali umazana konica počrni in preneha prevzemati spajko – takrat pomaga poseben aktivator za konice. Nižja delovna temperatura, kadar je mogoče, prav tako podaljša življenjsko dobo konice.
Kako odspajkati komponento
Odstranjevanje spajke je pri popravilih enako pomembno kot nanašanje. Za to obstajata dve preprosti orodji. Spajkalna pletenica je bakrena mrežica, ki jo položite na spoj in segrejete; staljena spajka se s kapilarnim učinkom vpije vanjo. Vakuumska črpalka staljeno spajko odsesa s spoja.
Pri obeh spoj najprej dobro segrejte in dodajte nekaj svežega fluksa – stara, oksidirana spajka se veliko slabše odstranjuje. Za gostejše SMD-komponente je najhitrejša postaja na vroči zrak.
THT in SMD spajkanje
V elektroniki poznamo dve glavni tehniki montaže. THT (Through-Hole Technology) pomeni, da nogice komponent vstavimo skozi luknje v tiskanini in jih zaspajkamo na spodnji strani. Je odpornejša in preprostejša za ročno delo, zato je idealna za začetnike in prototipe.
SMD (Surface-Mounted Device) pomeni, da komponente spajkamo neposredno na površino tiskanine. Komponente so manjše in gostejše, kar omogoča kompaktnejše naprave, a zahteva natančnejše delo, pogosto s pinceto, dodatnim fluksom in včasih vročim zrakom. Manjše SMD-komponente so z nekaj vaje obvladljive tudi z navadnim spajkalnikom s tanko konico.
Pogoste napake pri spajkanju
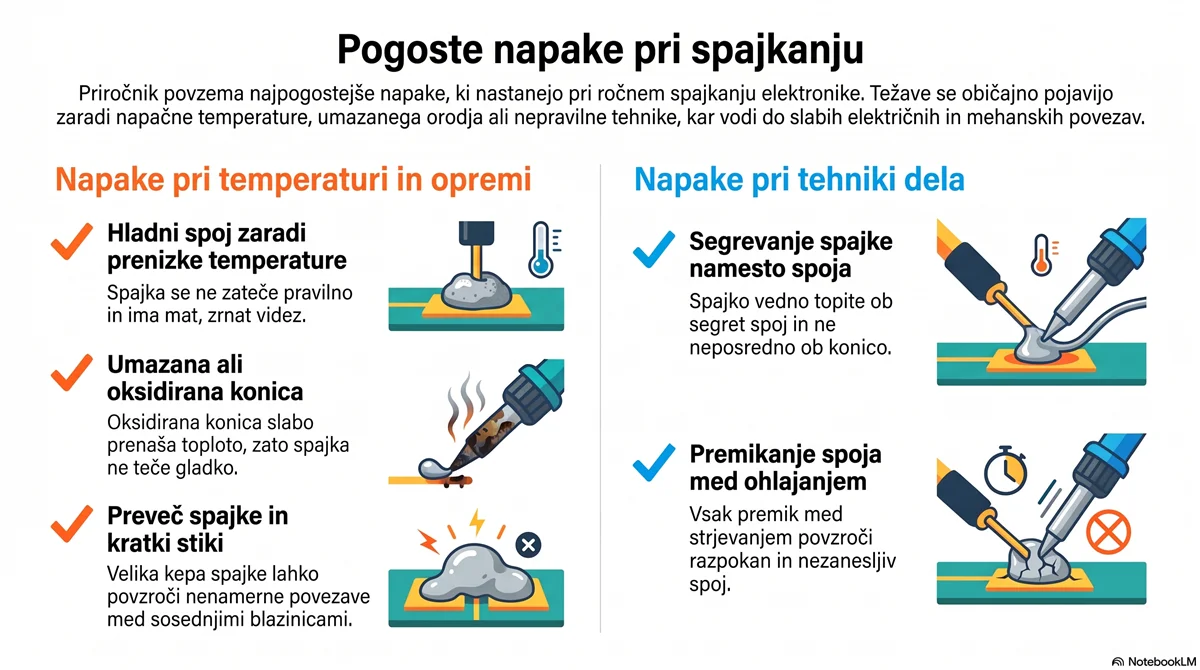
Najčešče napake pri spajkanju in kako se jim izogniti.
Večina težav pri spajkanju izvira iz nekaj ponavljajočih se napak:
- Hladni spoj – posledica prenizke temperature ali prekratkega segrevanja; spoj je mat in šibek.
- Preveč spajke – velika kepa skrije kakovost spoja in lahko povzroči kratke stike med sosednjimi blazinicami.
- Umazana ali oksidirana konica – slabo prenaša toploto; redno jo brišite in pocinite.
- Segrevanje spajke namesto spoja – spajko vedno stopite ob spoj, ne ob konico, sicer fluks izhlapi, preden opravi svoje delo.
- Premikanje med ohlajanjem – povzroči razpokan, nezanesljiv spoj.
Varnost pri spajkanju
Konica spajkalnika doseže več kot 300 °C, zato jo vedno odlagajte v stojalo in nikoli ne puščajte spajkalnika brez nadzora. Delajte v prezračevanem prostoru – hlapi fluksa dražijo dihala, zato je koristen majhen odsesovalnik ali ventilator, ki dim odvaja stran od obraza.
Pri svinčeni spajki po delu umijte roke in ne jejte za delovno mizo. Priporočamo zaščitna očala, saj lahko pregret fluks ali kapljica spajke brizgne. Po končanem delu spajkalnik izklopite iz omrežja.
Pogosta vprašanja o spajkanju
Ali lahko spajkam brez fluksa?
V praksi ne. Žica za spajkanje ima fluks v jedru, zato ločenega fluksa pogosto ne potrebujete, brez fluksa v kakršni koli obliki pa spajka ne bo pravilno tekla in spoji bodo slabi.
Je spajkanje težko?
Ne. Osnove obvladate v nekaj urah vaje. Ključni so ustrezna temperatura, čista konica in pravilno zaporedje – najprej segrejemo spoj, nato dodamo spajko.
Kakšno spajko naj izberem za začetek?
Za učenje je najbolj odpuščajoča svinčena žica Sn60Pb40 premera 0,7 mm z jedrom iz fluksa. Ko pridobite občutek, brez težav preidete na brezsvinčeno spajko.
Zakaj se spajka ne prime na spoj?
Najčejši vzroki so prenizka temperatura, umazana ali oksidirana površina in premalo fluksa. Površino očistite, dodajte fluks in zvišajte temperaturo konice, da se spoj pravilno segreje.
Zaključek
Spajkanje je temeljna veščina vsakogar, ki se ukvarja z elektroniko – od popravila naprave do izdelave lastnega vezja. Z nastavljivo temperaturo med 300 in 350 °C, kakovostno žico z jedrom iz fluksa in nekaj vaje boste hitro delali čiste, zanesljive spoje. Vso opremo za spajkanje najdete v naši ponudbi na 3DSVET.eu.
Potrebujete opremo za spajkanje?
V trgovini 3DSVET najdete spajkalnike, spajkalne postaje z nastavljivo temperaturo, žice in paste za spajkanje – vse z dostavo po EU.
